Qu'est-ce que le TRS
Le taux de rendement synthétique (TRS), appelé OEE (overall equipment effectiveness) hors de France, répond à une question simple.
Sur le temps où l'équipement aurait dû produire, quelle part a réellement servi à fabriquer des pièces bonnes ?
Il combine trois dimensions en un seul chiffre.
- La disponibilité : la machine tourne-t-elle quand elle le devrait ?
- La performance : tourne-t-elle à la cadence prévue ?
- La qualité : les pièces sorties sont-elles conformes ?
Exprimé en pourcentage, il va de 0 à 100 %.
L'indicateur a été introduit par Seiichi Nakajima dans les années 1970, dans le cadre de la maintenance productive totale (TPM, total productive maintenance). Cette démarche a été développée au Japan Institute of Plant Maintenance.
En France, la norme NF E60-182 en fixe les définitions puis les découpages de temps.
Pourquoi cet indicateur plutôt qu'un autre
Les indicateurs ne manquent pas en atelier : taux de rebut, rendement matière, cadence instantanée, temps moyen entre pannes.
Le TRS occupe une place à part parce qu'il capture l'ensemble des pertes d'un équipement dans un chiffre unique.
Un taux de rebut de 1 % paraît excellent ; si la machine est arrêtée 30 % du temps puis tourne à 80 % de sa cadence, la réalité est tout autre.
Quatre autres qualités expliquent son adoption.
- Il crée un langage commun entre production, maintenance, qualité puis direction.
- Il sert de diagnostic, puisque sa décomposition en trois taux montre immédiatement où sont les pertes dominantes.
- Il permet de comparer des équipements qui fabriquent des choses différentes.
- Il mesure enfin l'effet des actions correctives dans le temps, ce qu'aucun indicateur isolé ne fait.
Le cadre temporel de la norme
Tout le calcul repose sur un découpage du temps en cascade, chaque étape isolant une famille de pertes.
- Le temps total : 24 heures sur 24, 365 jours par an, c'est-à-dire le temps calendaire.
- Le temps d'ouverture : le temps total moins les fermetures planifiées, fins de semaine, jours fériés, congés.
- Le temps requis : le temps d'ouverture moins les arrêts planifiés, maintenance préventive programmée, pauses, réunions, nettoyage prévu. C'est la base de calcul du TRS.
- Le temps de fonctionnement : le temps requis moins les arrêts non planifiés, pannes, changements de série, manque de matière.
- Le temps net : le temps de fonctionnement moins les pertes de cadence.
- Le temps utile : le temps net moins les pertes qualité.
Le TRS est le rapport du temps utile au temps requis.
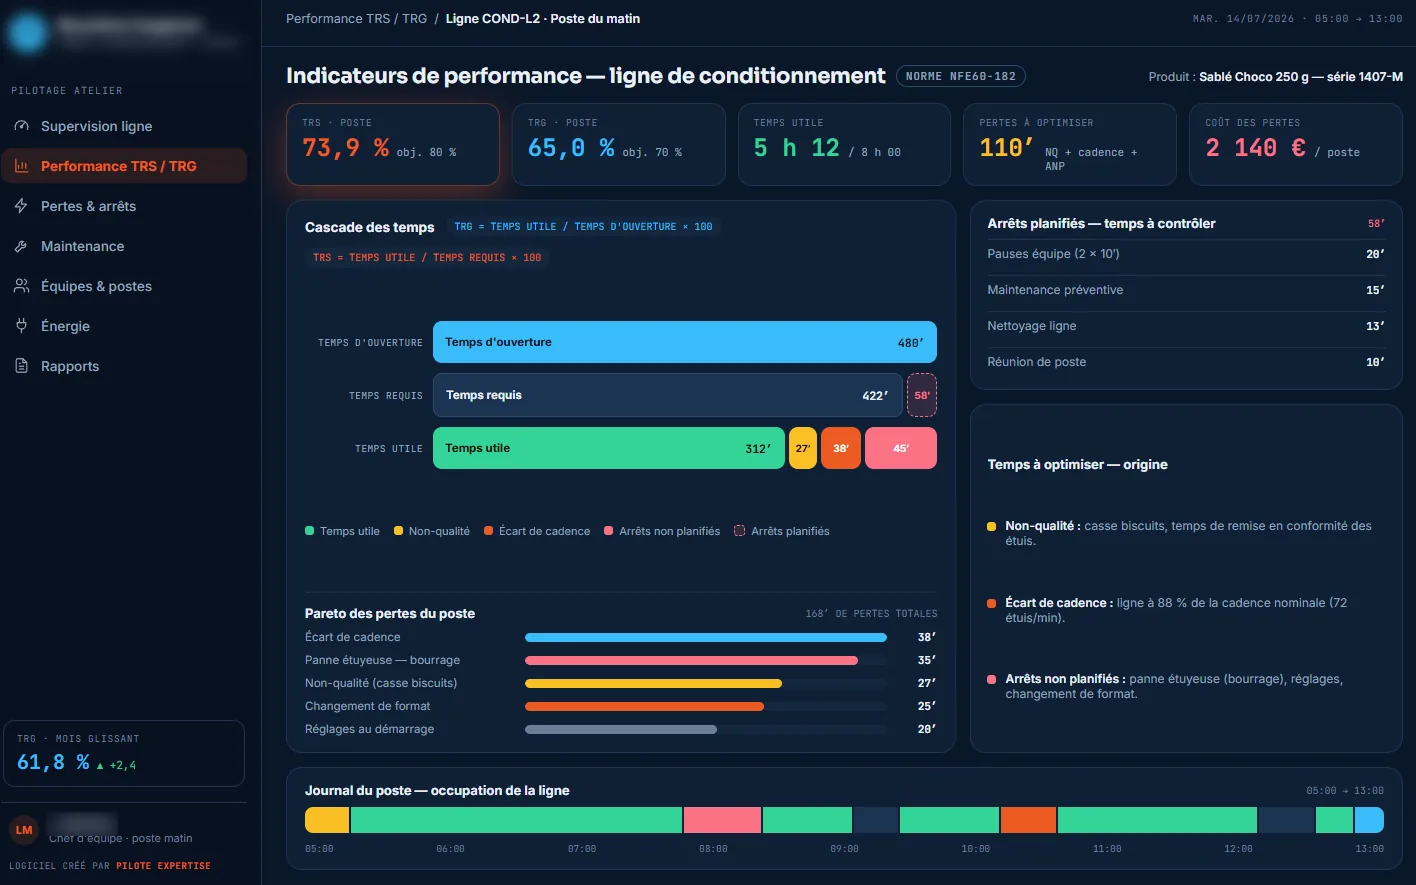
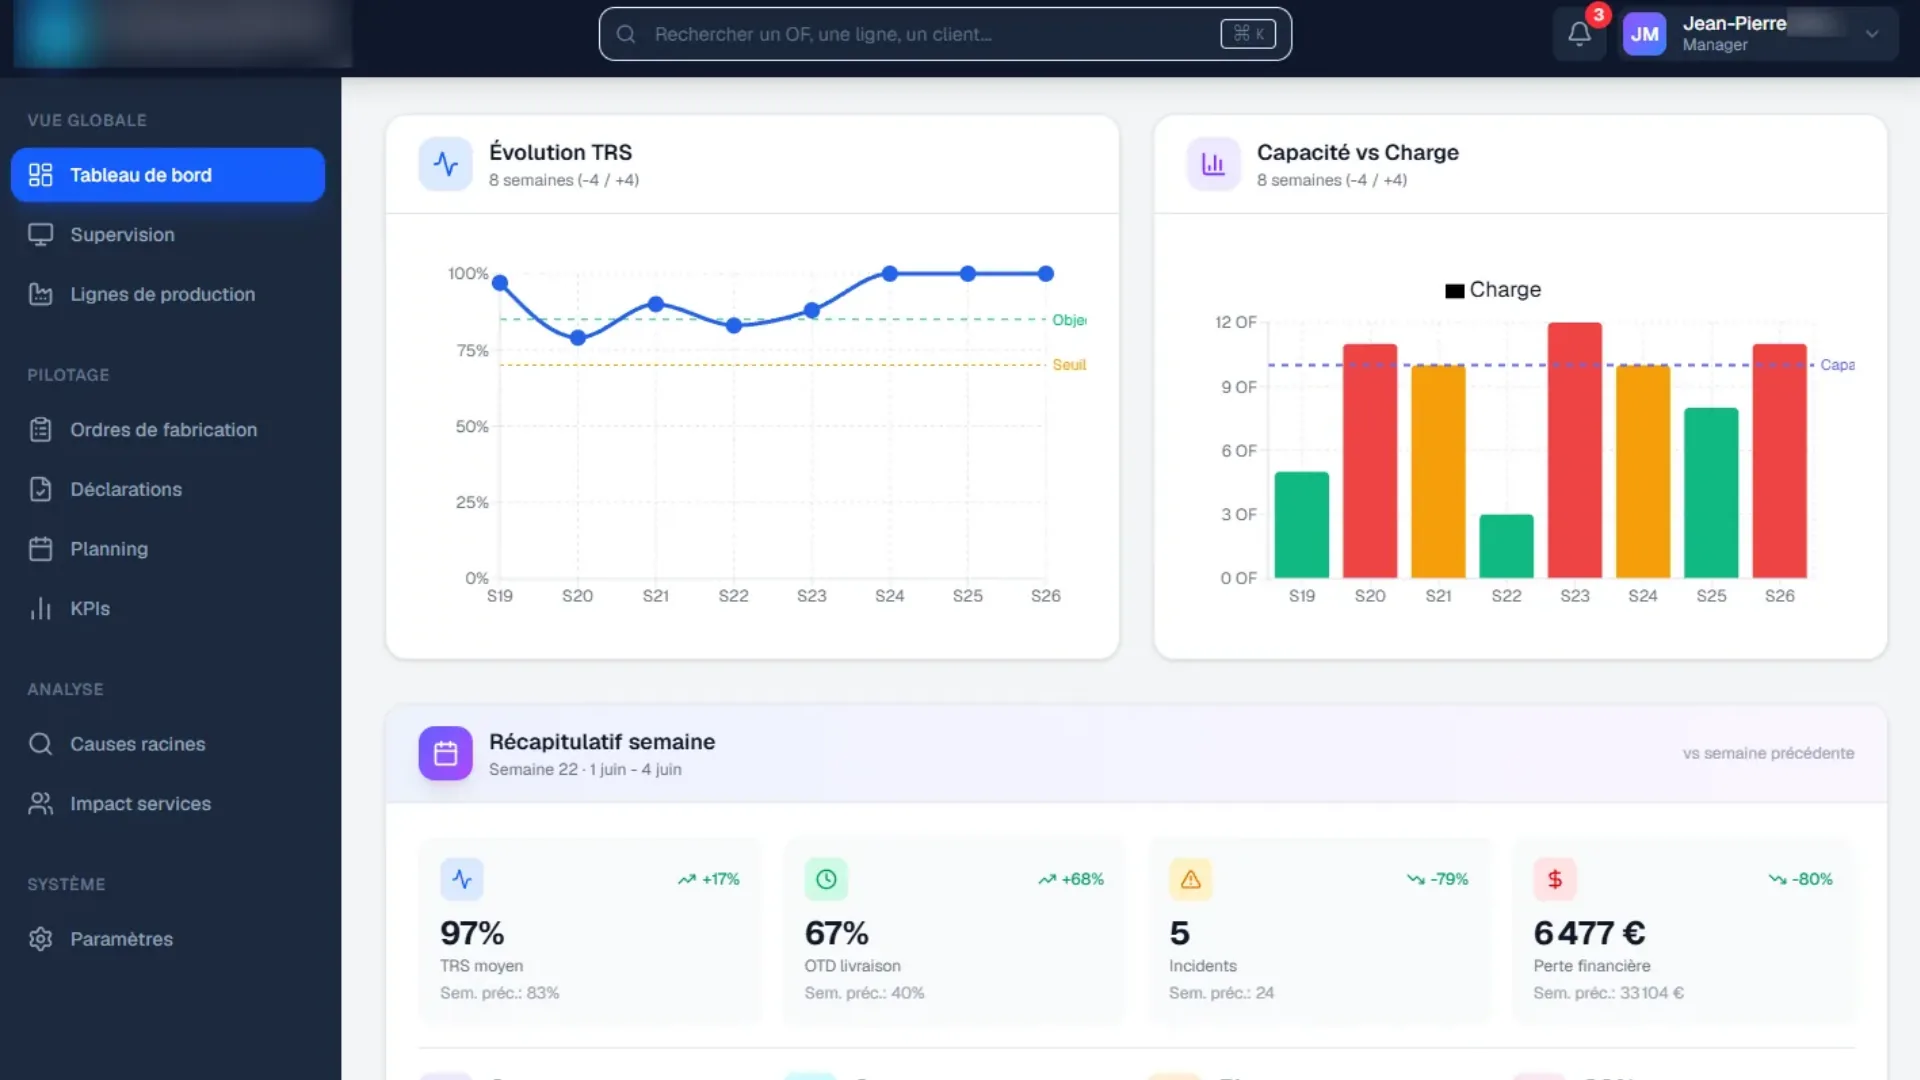
La même cascade, poste par poste, se lit dans le suivi du TRS d'une ligne de conditionnement en biscuiterie.
Le taux de disponibilité
La disponibilité mesure la part du temps requis pendant laquelle l'équipement fonctionne réellement.
Sa formule : disponibilité = temps de fonctionnement ÷ temps requis, soit (temps requis moins temps d'arrêt) ÷ temps requis.
Quatre causes d'arrêt reviennent.
- Les pannes, arrêts non planifiés dus à une défaillance.
- Les changements de série, c'est-à-dire le temps écoulé entre la dernière pièce bonne d'une série puis la première pièce bonne de la suivante.
- Le manque d'approvisionnement : attente de matière, de pièces, d'outillage.
- Les démarrages puis les arrêts, dont la durée est rarement comptée.
Exemple chiffré, repris tout au long de cet article :
- Le temps requis vaut 8 heures, soit 480 minutes.
- Les arrêts cumulent 30 minutes de pannes puis 45 minutes de changement de série.
- Le temps de fonctionnement vaut donc 405 minutes.
- La disponibilité vaut 405 ÷ 480, soit 84,4 %.
Le taux de performance
La performance mesure la vitesse réelle de production rapportée à la cadence nominale.
Sa formule : performance = (nombre de pièces produites × temps de cycle théorique) ÷ temps de fonctionnement.
Trois causes de perte, toutes plus discrètes qu'un arrêt franc.
- Les micro-arrêts, de quelques secondes à deux ou trois minutes, rarement enregistrés parce qu'ils passent sous le seuil de déclaration : bourrages, capteurs, désamorçages.
- Les ralentissements, quand la machine tourne sous sa cadence nominale à cause d'une usure d'outillage ou de paramètres dégradés.
- Le sous-cadençage volontaire, adopté pour contourner un problème qualité récurrent, puis jamais remis en cause.
Le taux de qualité
La qualité mesure la part de pièces conformes du premier coup.
Sa formule : qualité = pièces bonnes ÷ pièces produites.
Quatre pertes y entrent.
- Les rebuts, pièces irrécupérables.
- Les retouches, dont les pièces finissent conformes mais dont le temps de reprise est une perte sèche.
- Les pièces de démarrage, produites pendant la montée en régime, souvent hors tolérance.
- Les déclassements, vendus à un grade inférieur.
Ce taux est presque toujours le plus élevé des trois, souvent au-dessus de 95 %, ce qui conduit à le négliger. Sur une production de masse, deux points de non-qualité représentent pourtant des volumes considérables.
Suite de l'exemple :
- La production compte 350 pièces, dont 8 rebuts puis 5 retouches.
- Les pièces bonnes du premier coup sont donc 337.
- Le taux de qualité vaut 337 ÷ 350, soit 96,3 %.
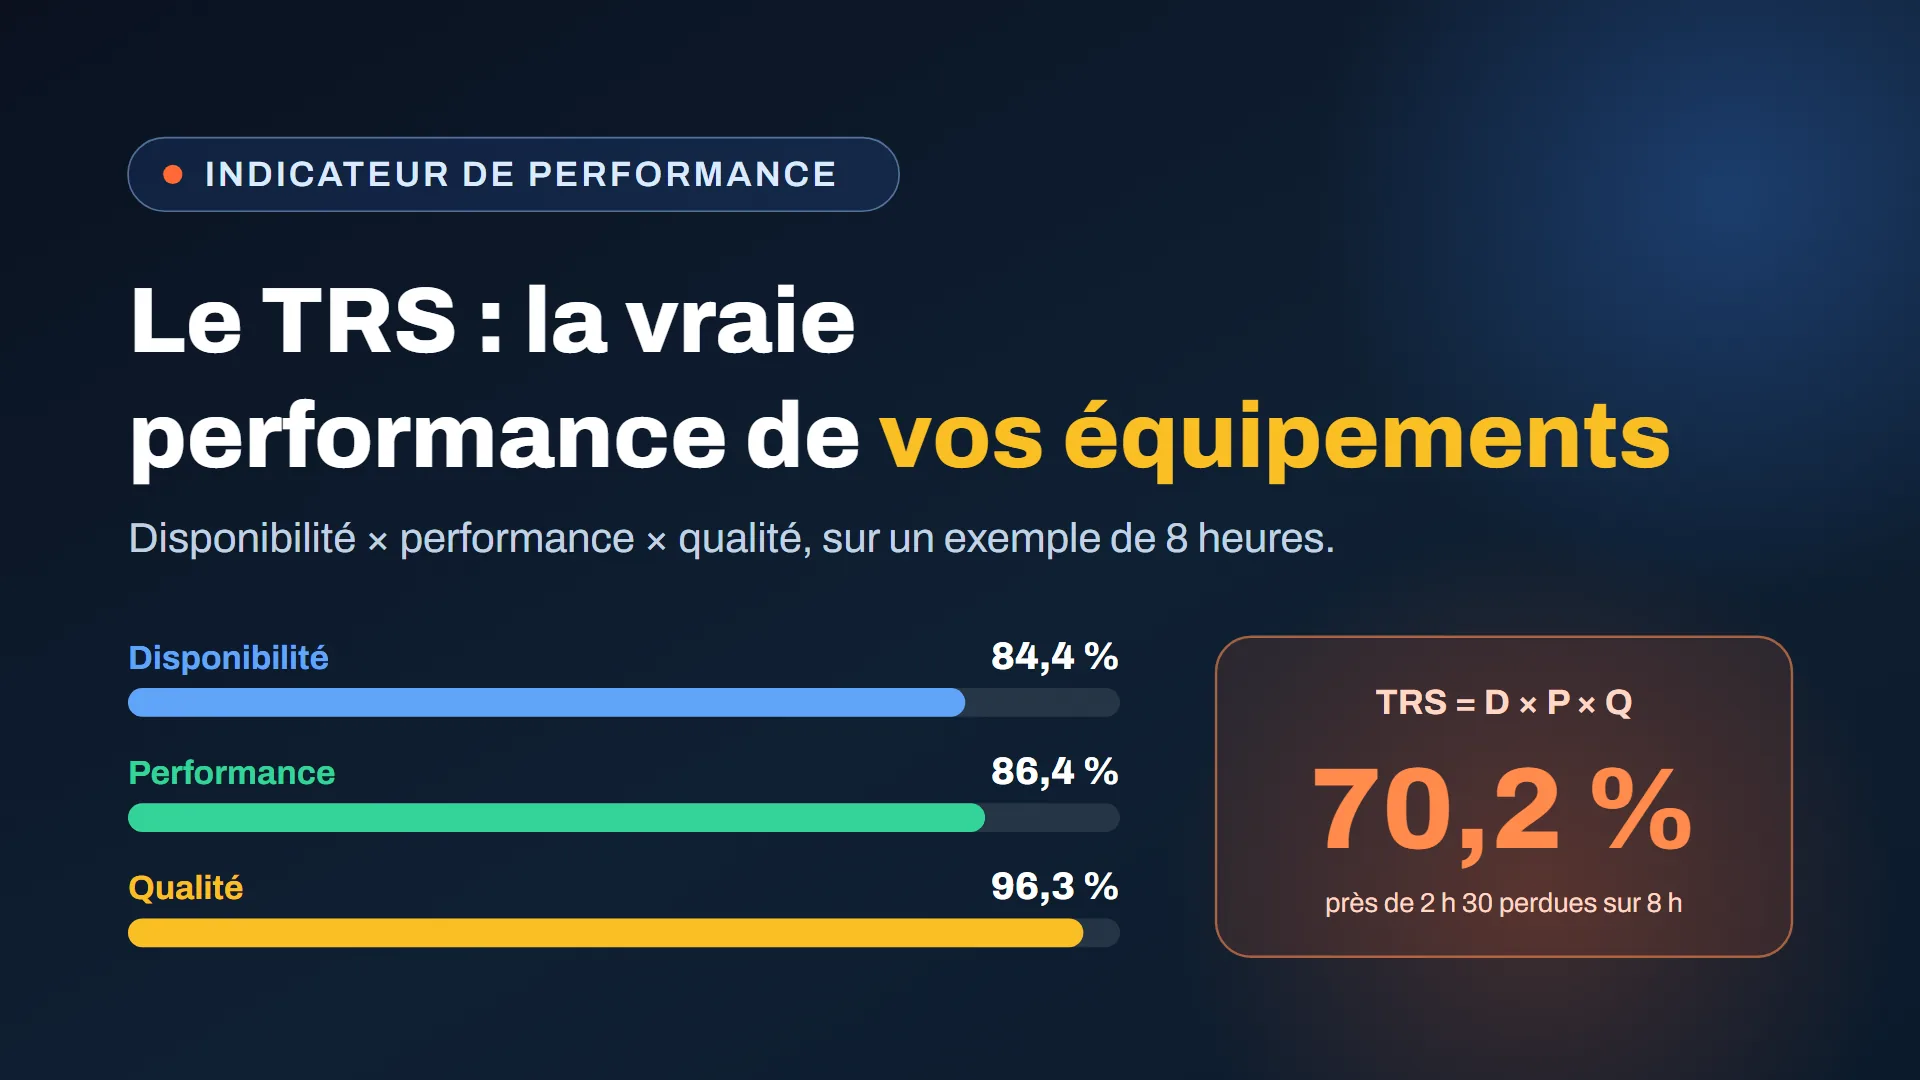
La formule complète, sur l'exemple
Le TRS est le produit des trois taux, ce qui montre l'effet cumulatif des pertes : trois taux individuellement corrects donnent un résultat médiocre.
Reprenons l'exemple. Disponibilité 84,4 %, performance 86,4 %, qualité 96,3 %.
- Disponibilité84,4 % du temps requis
- Performance86,4 % de la cadence nominale
- Qualité96,3 % de pièces bonnes
- TRS70,2 %, près de 2 h 30 perdues sur 8 heures
Leur produit vaut 0,844 × 0,864 × 0,963, soit 70,2 %.
Autrement dit, sur 8 heures de temps requis, 5 heures 37 minutes seulement ont produit des pièces bonnes : près de 2 h 30 de capacité perdues.
Le même résultat s'obtient directement par (pièces bonnes × temps de cycle théorique) ÷ temps requis, soit (337 × 1 minute) ÷ 480 minutes, encore 70,2 %.
TRS, TRG, TRE : ce qui change au dénominateur
Trois indicateurs coexistent, qui ne diffèrent que par la base de temps retenue, définie par la même norme.
- Le TRS rapporte le temps utile au temps requis : c'est l'indicateur opérationnel de la production puis de la maintenance.
- Le TRG, taux de rendement global, rapporte le temps utile au temps d'ouverture : il inclut donc les arrêts planifiés, ce qui intéresse la direction industrielle.
- Le TRE, taux de rendement économique, rapporte le temps utile au temps calendaire : il mesure l'utilisation de l'investissement, ce qui intéresse la direction financière.
Par construction, TRE ≤ TRG ≤ TRS.
Ce qu'un point de TRS vaut en euros
Le calcul se fait sur vos propres chiffres, jamais sur une moyenne.
Prenons une ligne en 3×8, cinq jours sur sept, 47 semaines par an.
- Le temps requis vaut 24 × 5 × 47, soit 5 640 heures.
- Passer de 60 % à 70 % de TRS, c'est gagner 10 points, donc 564 heures utiles supplémentaires.
- À 150 € de coût machine horaire, hypothèse à remplacer par la vôtre, cela représente 84 600 € par an, sans investir un euro de capacité.
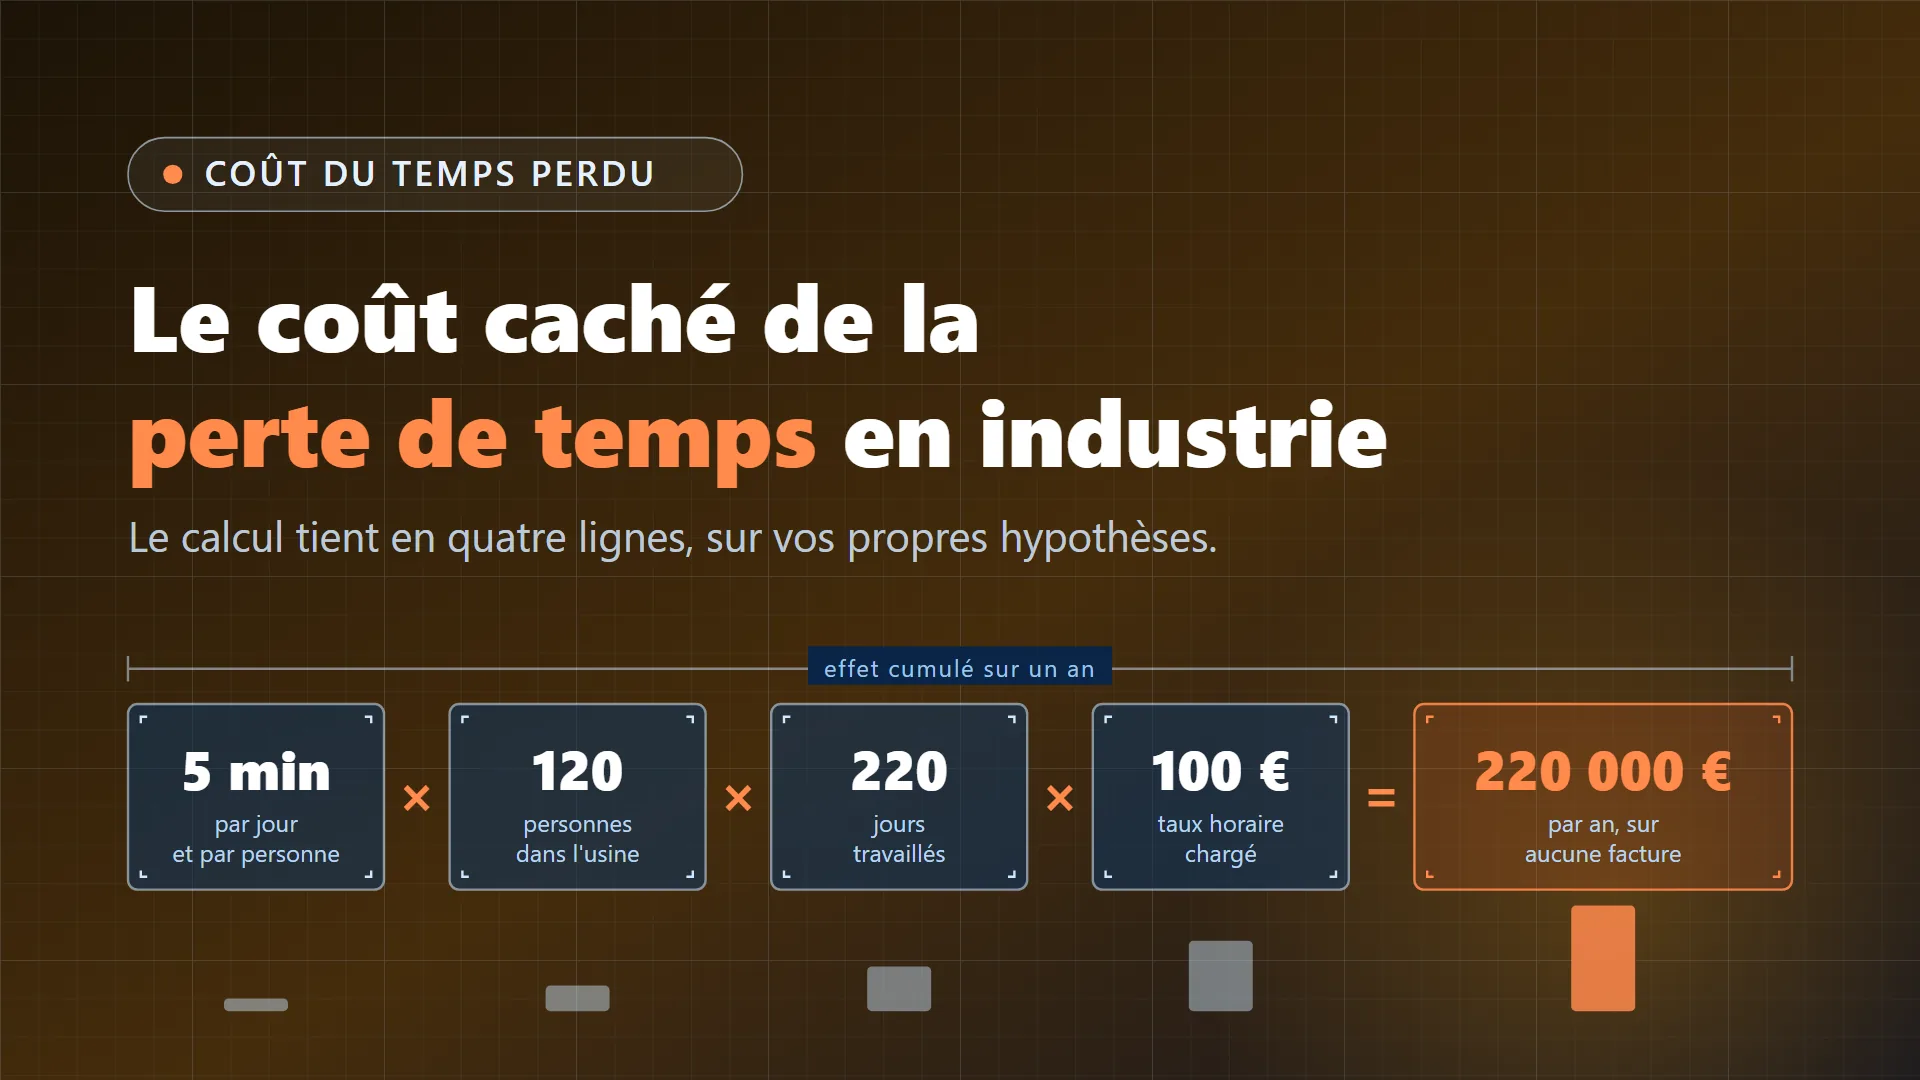
Le même exercice appliqué au temps des personnes figure dans le coût de la perte de temps.
Interpréter son TRS sans se raconter d'histoires
Une échelle circule largement dans la littérature de maintenance productive.
- Sous 40 %pertes majeures non maîtrisées
- De 40 à 60 %avant toute structuration du suivi
- De 60 à 75 %niveau correct, progrès méthodique
- Au-delà de 85 %référence mondiale selon Nakajima
- En dessous de 40 % : pertes majeures non maîtrisées.
- De 40 à 60 % : situation fréquente avant toute structuration du suivi.
- De 60 à 75 % : niveau correct dont la progression demande un travail méthodique sur les causes.
- Au-delà de 85 % : le niveau dit de référence mondiale, seuil proposé par Nakajima.
Nous ne publions pas de valeurs par secteur : celles qui circulent ne s'appuient sur aucune mesure comparable d'un site à l'autre. Elles servent surtout à se rassurer ou à se dévaloriser.
Les six grandes pertes
Le TRS est indissociable des six grandes pertes identifiées par Nakajima, deux par composante.
- Les pannes, côté disponibilité : des arrêts non planifiés sur défaillance.
- Les changements et réglages, côté disponibilité : leur temps se réduit par des méthodes dédiées de changement rapide d'outillage.
- Les micro-arrêts, côté performance : trop courts pour être déclarés, mais nombreux sur les lignes automatisées à haute cadence.
- Les ralentissements, côté performance : souvent acceptés par les équipes jusqu'à devenir invisibles.
- Les rebuts et retouches en fonctionnement stabilisé, côté qualité : ils pointent vers un problème de paramètres, de matière ou d'outillage.
- Les pertes au démarrage, côté qualité : d'autant plus lourdes que les changements de série sont fréquents.
Classer les pertes selon ces six familles, pendant quelques semaines, suffit presque toujours à faire apparaître la priorité.
La remontée de chaque perte jusqu'à sa cause est détaillée dans piloter sa production par les causes racines.
Mesurer sans y passer ses journées
Le suivi du TRS échoue le plus souvent pour une raison prosaïque : la saisie.
- Un relevé papier ressaisi le lendemain dans un tableur donne un indicateur en retard d'une semaine, discuté en réunion sans que personne n'y croie.
- Un écran au poste, qui enregistre l'arrêt au moment où il se produit avec sa cause en trois touches, donne un indicateur du jour.
C'est exactement ce que couvre un logiciel de pilotage de production : relevés au poste, causes classées, calcul automatique des trois taux, écart aux standards visible en temps réel.
Notre équipe, basée près de Nancy, le construit avec vous, sur site dans le Grand Est ou à distance.
Les prix figurent sur la page des tarifs, la visio de cadrage puis la maquette étant gratuites : gratuit. Les autres usages industriels sont décrits sur la page industrie.
Questions fréquentes sur le TRS
Quelle base de temps faut-il retenir pour calculer un TRS ?
Le temps requis, c'est-à-dire le temps d'ouverture diminué des arrêts planifiés : maintenance préventive programmée, pauses, réunions, nettoyage prévu. Retenir le temps d'ouverture donne un TRG, retenir le temps calendaire donne un TRE. Les trois sont utiles, à condition de dire lequel est affiché : comparer un TRS à un TRG conduit à des débats sans fin en comité de direction.
Un TRS de 70 % est-il bon ?
La question n'a de sens qu'avec le contexte : mix produit, taille des séries, fréquence des changements, cadence nominale retenue. Une ligne mono-produit en continu n'a pas les mêmes contraintes qu'un atelier de petites séries. Ce qui se juge, c'est la dynamique sur douze mois puis la nature des pertes dominantes, pas le niveau absolu comparé au voisin.
Faut-il compter les changements de série dans les arrêts ?
Oui, dès lors qu'ils ne sont pas des arrêts planifiés au sens de la norme. Le temps de changement se mesure de la dernière pièce bonne de la série précédente à la première pièce bonne de la suivante, réglages compris. C'est souvent la perte la plus réductible, puisqu'elle dépend de la préparation plus que de l'équipement.
Comment traiter les micro-arrêts, qui ne sont jamais déclarés ?
Ils apparaissent dans le taux de performance sans jamais figurer dans les arrêts, ce qui explique l'écart entre le ressenti des équipes puis l'indicateur. Deux façons de les rendre visibles : un relevé automatique depuis la machine, ou une observation chronométrée sur deux ou trois postes pendant une journée. La seconde coûte moins cher et suffit à décider.
Peut-on suivre le TRS sans installer de capteurs ?
Oui, dans un premier temps. Une saisie au poste sur tablette, avec les causes d'arrêt en trois touches, donne un indicateur fiable dès lors que les opérateurs y trouvent leur compte. L'écran leur sert d'abord à eux, pas aux tableaux de bord de la direction.
Le raccordement aux machines vient ensuite, quand le suivi est entré dans les habitudes.